
 FIN

Miksi tekniset tiedot eivät kerro koko tarinaa?
Kaksi jätevesiruuvipuristinta, joilla on sama nimelliskapasiteetti ja sama väitetty kakun kuivuus, voivat toimia hyvin eri tavalla vuoden käytön jälkeen. Yksi säilyttää suorituskykynsä vakaalla moottorivirralla ja kohtuullisella polymeeriannoksella. Toisessa näkyy vähitellen nouseva kakun kosteus, satunnainen tukkeutuminen ja vaihteisto, joka käy kuumana.
Tämä ero tulee harvoin suunnittelukonseptista. Molemmat koneet käyttävät samaa fyysistä periaatetta: pyörivä ruuvi työntää lietettä suodattimen pintaa vasten puristaen vettä ulos samalla kun kiinteät aineet liikkuvat poistopäätä kohti. Ero tulee siitä valmistusprosessi — miten akseli koneistetaan, miten suodatin kootaan, kuinka huolellisesti osat kohdistetaan ja kuinka rehellisesti kone testataan ennen kuin se lähtee tehtaalta.
Käytännön johtopäätös on suora: vedenpoistoteho, käyttökustannukset ja käyttöikä päätetään suurelta osin valmistusvaiheessa. Sen vuoksi jätevesiruuvipuristimen valmistustavan ymmärtäminen ei ole teknistä luksusta. Se on ostotyökalu, joka voi säästää puhdistamolle vuosia vältettävissä olevilta polymeerikuluilta ja seisokkeilta.
Jätevesiruuvipuristimen valmistuksen päävaiheet
Ruuvipuristimen valmistus seuraa kuutta päävaihetta. Jokainen jättää jäljen lopulliseen koneeseen:
- Suunnittelu ja prosessisuunnittelu
- Materiaalin valinta ja jäljitettävyys
- Ruuviakselin ja suodatinelementtien työstö
- Hitsaus ja runkorakenne
- Kokoaminen ja linjaus
- Tehdastestaus
Suunnittelu ja prosessisuunnittelu
Valmistus alkaa ruuvin geometrian laskemisesta. Insinööri määrittää juuren halkaisijan, nousun ja puristussuhteen tavoitelietetyypin, syöttöpitoisuuden ja vaaditun läpimenon perusteella. Nämä luvut määrittelevät paineprofiilin vedenpoistovyöhykkeellä, mikä määrittää, kuinka paljon vettä voidaan poistaa ennen lietteen poistoa.
Suunnitteluvaiheessa korjataan myös suodattimen rakenne. Kiilalankaseula soveltuu paperinvalmistuksen tai elintarviketeollisuuden kuitulietteeseen. Monilevyinen suodatinpino sopii paremmin öljyiselle ja vähäpitoisuudelle lietteelle, koska se tarjoaa suuremman avoimen alueen vedelle poistua. Jos sinun on päivitettävä näiden mallien käyttäytyminen kentällä, aiempi artikkelimme selittää miten vedenpoistoprosessi toimii ruuvipuristimen sisällä .
Materiaalin valinta ja jäljitettävyys
Ensimmäinen fyysinen päätös on ruostumattoman teräksen laatu. SUS304 on oletusarvo yhdyskuntalietteelle ja monille teollisuusvirroille. SUS316 lisää molybdeeniä kloridin kestävyyden vuoksi, ja se määritetään syövyttävien kemikaalien esiintymiseen, kuten kemiallisiin jätevesiin tai rannikkoasennuksiin.
Materiaalin valinta on helppo väittää, mutta vaikea tarkistaa. Vakavalla tehtaalla on tehdassertifikaatit, jotka vahvistavat todellisen seoskoostumuksen ja toimittaa ne koneen mukana. Myös rungon ja lietesäiliön levypaksuudella on merkitystä; ohut kehys taipuu ajan myötä ja muuttaa hitaasti pyörivien osien kohdistusta. Syvempään arvosanojen vertailuun saat teknisen huomautuksen aiheesta ruostumattomasta teräksestä valmistettu valikoima ruuvilietteen vedenpoistokoneita luetellaan mitä todistuksen tulee sisältää ja missä kukin arvosana on sopiva.
Ruuviakselin ja suodatinelementtien työstö
Ruuvin akseli on koneistettu CNC-sorvilla siten, että ulkohalkaisija pysyy yhtenäisenä koko sen pituudelta. Run-out - akselin poikkeama sen todellisesta pyörimisakselista - säädetään tyypillisesti arvoon 0,1 mm tai vähemmän akselin pituusmetriä kohti. Tämän arvon ylittävä akseli työntää lietettä suodattimen toista puolta vasten, mikä aiheuttaa seulan epätasaista kulumista ja vähentää pysyvästi kakun kuivuutta.
Monilevypuristimissa jokaisen suodatinkiekon on oltava tasainen ja tasapaksuinen. Kun levyt pinotaan ja puristetaan, yksittäisten levyjen pienet poikkeamat muodostavat epätasaisen paikan leveyden. Raon leveyden tasaisuus on yksi selkeimmistä mitattavissa olevista eroista huolellisen valmistuksen ja pikatuotannon välillä, koska se ohjaa suoraan sitä, kuinka monta hienoa kiintoainetta säilyy.
Hitsaus ja runkorakenne
Runko, lietteen syöttölaatikko ja poistokartio on hitsattu jigeihin, jotka rajoittavat vääristymiä. Lietteen kanssa kosketuksissa olevat hitsisaumat hiotaan tasaisesti, koska karkea hitsausreuna tarttuu kuitumateriaaliin ja muodostuu tukosten alkupisteeksi.
Ruostumattoman teräksen hitsauslaadussa ei ole kyse vain helmen muodosta. Hitsausvyöhyke on suojattava hapelta prosessin aikana, ja valmis hitsi tulee peittaa ja passivoida korroosionkestävyyden palauttamiseksi. Jos tämä vaihe ohitetaan, hitsauslinjasta tulee ensimmäinen paikka, jossa pistekorroosio alkaa kloridipitoisessa lietteessä.
Kokoaminen ja linjaus
Herkin vaihe on ruuvin ja suodattimen pinnan välisen välyksen asettaminen. Useimmissa ruuvipuristimissa tämä rako on 0,5–1,5 mm, ja sen on oltava yhtenäinen koko kehän ympärillä. Asennusteknikot tarkistavat tämän mittakelloilla, pyörittämällä akselia ja mittaamalla useista kulma-asennoista.
Moottori, vaihdelaatikko ja ruuviakseli kytketään ja kohdistetaan valmistajan ohjeiden mukaan. Kytkin, joka pakotetaan linjaan asennuksen aikana, näkyy muutaman kuukauden kuluttua vaihteiston meluna ja tärinä. Tämä on myös se vaihe, jossa suunnittelu näyttää huoltoystävällisyytensä: esteettömät laakerit ja huuhtelupisteet ovat aiemmin tehtyjen päätösten tulosta, mutta näkyvät vasta nyt.
Tehdastestaus
Ennen ruuvipuristimen pakkaamista täydelliseen tehdastestiin tulee sisältyä veden sisäänajo, moottorin virran ja tärinän mittaus, pyörimissuunnan tarkistus ja silmämääräinen vuotojen tarkastus. Kone testataan mahdollisuuksien mukaan aidolla tai synteettisellä lieteellä kakun poistumiskäyttäytymisen varmistamiseksi.
Tehdas tallentaa nämä perusarvot. Samoja numeroita käytetään myöhemmin asiakkaan tiloissa sen varmistamiseksi, että asennus ja käynnistys on suoritettu oikein. Koneesi testiraportin pyytäminen, ei vain malliperheen osalta, on normaalia ja ammattimaista käytäntöä.
Toleranssit, jotka seuraavat sinua päivittäiseen käyttöön
Jotkut valmistustoleranssit ovat kosmeettisia. Ruuvipuristimessa useat eivät ole. Alla oleva taulukko näyttää parametrit, joilla on suurin vaikutus päivittäiseen käyttöön.
| Valmistusparametri | Tyypillinen kohde | Toiminnallinen vaikutus, jos huono |
|---|---|---|
| Ruuvin ja suodattimen välinen välys | 0,5-1,5 mm mallista riippuen | Pienempi kakun kuivuus, suurempi polymeerin kulutus |
| Akseli loppu | Max. 0,1 mm akselin pituusmetriä kohti | Epätasainen kuluminen, tärinä, laakerivauriot |
| Suodatinlevyn tasaisuus | 0,2 mm:n sisällä suodatinalueen poikki | Raon leveyden vaihtelu, kiintoainevuoto, tukkeutuminen |
| Hitsauksen viimeistely lietereitillä | Huuhtelu maassa | Kuitujen kertymistä, tukoksia, ylimääräisiä puhdistuspysähdyksiä |
| Vaihteiston ja moottorin suuntaus | Valmistajan ohjeiden mukaan | Melu, tärinä, vaihteiston ylikuumeneminen |
| Ruostumaton teräslaatu | SUS304 tai SUS316 myllysertifikaatilla | Korroosio, halkeilevat hitsit, ennenaikainen vaihto |
Kuinka valmistuksen laatu vaikuttaa käyttökustannuksiin
Polymeerin kulutus
Epätasainen välys ruuvin ja suodattimen välillä pakottaa käyttäjän nostamaan polymeeriannosta pitääkseen flokit ehjinä. Polymeeri on yleensä suurin kemikaalikustannus lietteen vedenpoistossa. Hyvin valmistettu puristin antaa flokolle tasaisen leikkausprofiilin, joten käyttäjät saavuttavat rutiininomaisesti saman kakun kuivuuden pienemmällä annoksella.
Energiankulutus
Ruuvipuristimet kuluttavat jo paljon vähemmän energiaa kuin sentrifugit tai hihnapuristimet, koska käyttö käy alhaisella nopeudella ja mekaanista työtä käytetään keskipakokiihdytyksen sijaan. Tämä etu kutistuu, kun valmistuslaatu on huono. Virheellinen akseli ja huonosti asennetut laakerit muuttavat sähköenergian kitkaksi ja lämmöksi, mikä lisää moottorin virtaa ja lyhentää komponenttien käyttöikää. Teollisille virroille, joiden koostumus on sekoitettu, QXDL132 teollisuusruuvipuristin malli on esimerkki hidaskäyntisestä rakenteesta, jossa on korroosionkestävät kosketusosat, jotka on rakennettu hiomalietteelle.
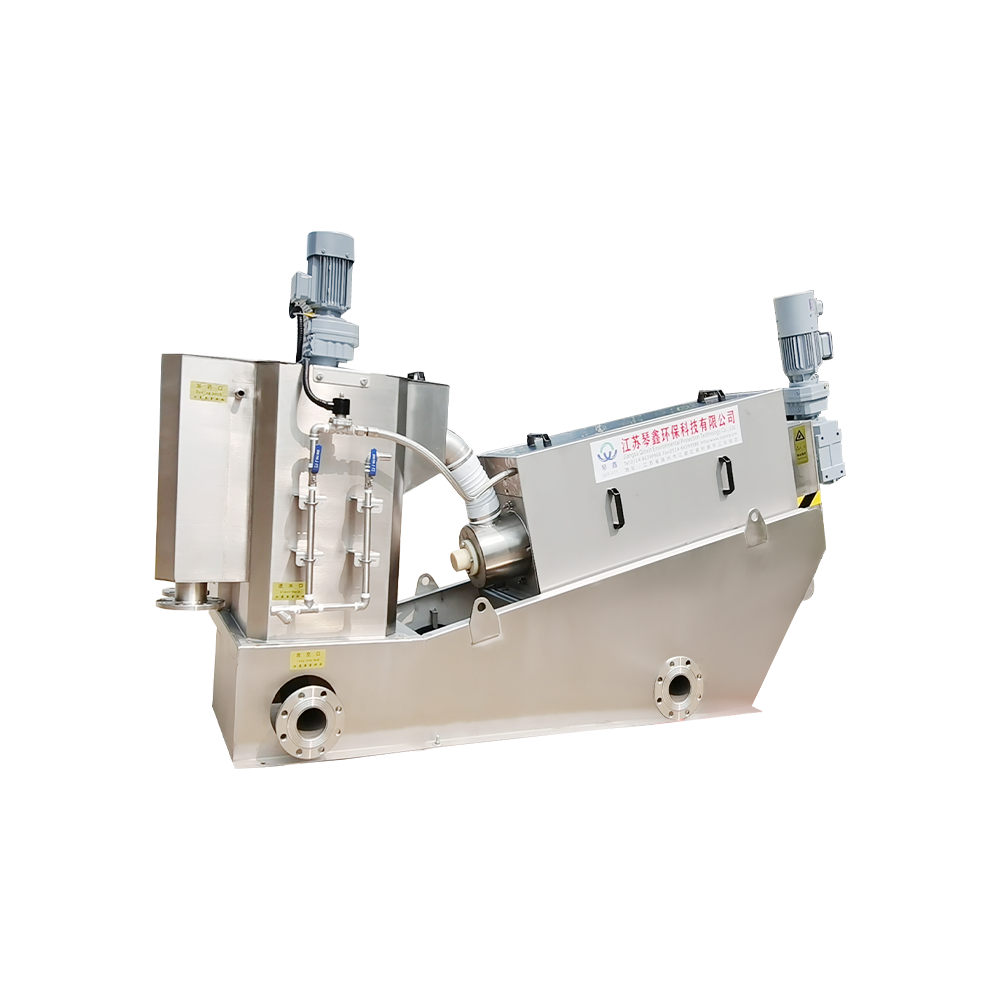 Mukautettu elintarvikelaatuinen energiaa säästävä puristin vedenpoistokone spiraaliruuvi lietteen kaste Yangzhou Qinxin Environmental Protection Technology Co., Ltd. on kiinalainen räätälöity elintarvikelaatuinen energiaa säästävä puristin vedenpoistokone Spiral Sc... Näytä tuote →
Huolto ja tukkeutuminen
Kaksi yleisintä ruuvipuristimien huoltovalitusta ovat sihdin tukkeutuminen ja laakerin vika. Tukkeutuminen johtuu usein raon epäyhtenäisestä leveydestä tai karkeasta hitsistä lietteen reitin sisällä. Laakerin vika johtuu usein akselin kohdistuksesta kokoonpanovaiheessa. Molemmat ovat valmistusongelmia kauan ennen kuin niistä tulee toimintaongelmia. Jos käytät jo puristinta, meidän ruostumattomasta teräksestä valmistettujen ruuvipuristimien huolto- ja käyttöikäopastus luetellaan tarkastuskohdat ja vaihtovälit, jotka auttavat sinua havaitsemaan nämä ongelmat ajoissa.
Valmistuksen laadun tarkistaminen ennen tilaamista
Kun auditoit ruuvipuristimen toimittajaa, käsittele tehdasta osana spesifikaatiota. Nämä viisi tarkistusta kattavat suurimman riskin alueet:
- Kastuneiden osien ruostumattoman teräslaadun myllysertifikaatit.
- Tehdastestiraportti tai testivideo ostamastasi koneesta.
- Hitsauskäytäntö — sertifioidut hitsaajat ja peittaus/passivointi vakiona.
- Varaosien saatavuus vähintään viiden vuoden ajan: akselit, levyt, suojukset, laakerit ja tiivisteet.
- Vertailuasennukset toimialallasi tai vastaavalla lietetyypillä.
Valmistaja, jolla on oma tuotantolinja ja historia yhdyskunta- ja teollisuusjätevesihankkeissa, vastaa todennäköisemmin näihin kysymyksiin asiakirjoilla eikä lupauksilla. The QXDL303 ympäristöystävällinen automaattinen vedenpoistokone esimerkiksi tulee tuoteperheestä, joka on jalostettu useilla toimialoilla; sen monilevyinen muotoilu heijastaa öljyisen ja hienohiukkasisen lietteen valmistuskokemusta. Samoin, QXDL354 kemiallinen jätevesiruuvipuristin malli näyttää kuinka syövyttävät materiaalit muuttavat suodatinmateriaalin eritelmiä ja tiivistysyksityiskohtia.
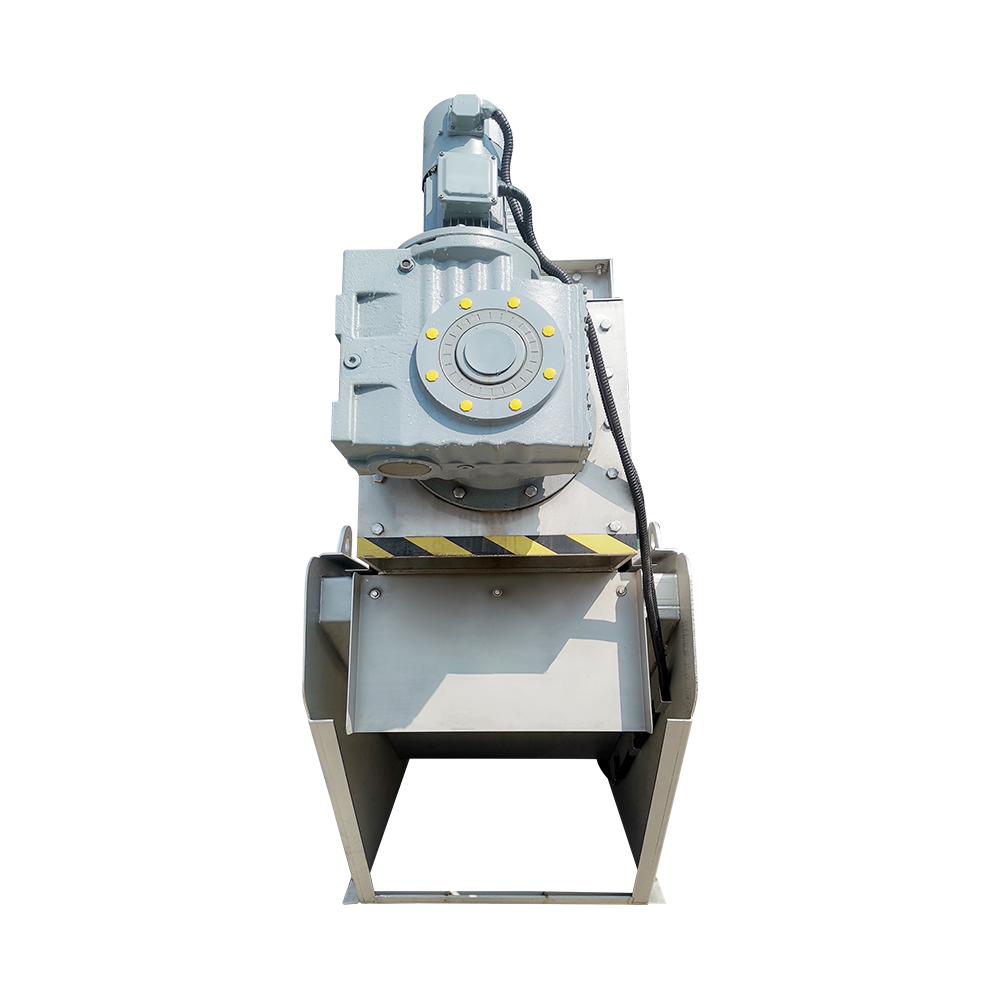 Automaattinen ruuvipuristinlietteen vedenpoistokone karjan jätevesille Tehokas ruuvipuristin karjan jäteveden käsittelyyn. Automatisoi kiintoaineen ja nesteen erotus, vähennä lietteen määrää ja vähennä hävittämistä... Näytä tuote →
 Mukautettu jätevedenkäsittely Ympäristöystävällinen kierreruuvilietevedenpoistokone Yangzhou Qinxin Environmental Protection Technology Co., Ltd. on Kiinan mukautettu jätevedenkäsittely ympäristöystävällinen spiraaliruuviliete Dewa... Näytä tuote →
Viimeinen käytännön seikka: sovita kone lietteeseen. Elintarvikelaatuinen vaakaruuvipuristin noudattaa erilaisia hygieniastandardeja kuin teollisuusjätevesimalli, ja mekaaniset yksityiskohdat eroavat vastaavasti. Oikea sovitus vähentää sekä pääomaa että käyttökustannuksia. Väärä yhteensopivuus muuttaa pienen alkusäästön vuosien lisääntyneeksi polymeerin käytöksi ja toistuviksi huoltokäynneiksi.
Johtopäätös
Jätevesiruuvipuristimen valmistusprosessi määrittää kolme puhdistuslaitokselle tärkeintä numeroa: kakun kuivuus, polymeerin kulutus ja suunnittelemattomat seisokit . Materiaalien sertifiointi, koneistustoleranssit, kokoonpanon kohdistus ja tehdastestaus eivät ole abstrakteja laatuslangia. Ne ovat käytännön ero vuosia pyörivän ja jatkuvaa huomiota vaativan puristimen välillä.
Toimittajia arvioitaessa kysy, miten akseli on koneistettu, miten suodatin on koottu ja mitä testiraportti todella sisältää. Vastaukset kertovat enemmän koneesta kuin mikään nimelliskapasiteettitaulukko.


 TOP